
 Eng
 Rus

Технология аддитивного производства из металла позволяет создавать сложные геометрические формы, недоступные для других методов обработки материалов, но при этом не изготавливаются готовые детали. Настоящая инженерная задача начинается после того, как рабочая платформа покидает станок.
Компания LS Manufacturing, предоставляющая услуги промышленной 3D-печати, построила свою деятельность именно на этом факте. Производитель использует технологии SLS, SLA и DMLS 3D-печати, а также 5-осевую обработку на станках с ЧПУ, вакуумное литье и сертифицированную обработку поверхности.
Глория Ву, старший архитектор решений для производства в компании LS Manufacturing, и ее команда инженеров работают с международными OEM-производителями и разработчиками оборудования на всех этих этапах.
Но то, что заслуживает внимания, — это не список оборудования. Каждый этап спланирован с учетом требований следующего, так что путь детали от порошка до готового к производству компонента проходит в контролируемой последовательности, а не переключается между разрозненными поставщиками.

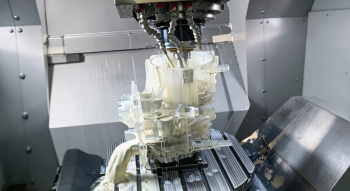
Рисунок 2: Вторичная 5-осевая постобработка на станке с ЧПУ металлической детали, изготовленной методом DMLS, с достижением строгих допусков до ±0,005 мм на функциональных сопрягаемых поверхностях. Фото предоставлено компанией LS Manufacturing.
Подготовка деталей, изготовленных методом аддитивного производства, к прецизионной механической обработке.
Такое планирование необходимо, поскольку проблемы, связанные с автономным аддитивным производством, имеют тенденцию накапливаться. Металлическая деталь, изготовленная с помощью DMLS или SLM, обычно имеет шероховатость поверхности от 6,3 до 15 мкм Ra. Этот диапазон приемлем для геометрической проверки, но не для подшипниковых опор, гидравлических соединений или нагруженных резьб, и качество поверхности — это лишь часть проблемы. Под ним процесс селективного плавления оставляет остаточные термические напряжения, зафиксированные в детали.
Попытка обработки прецизионных поверхностей без предварительной обработки этих поверхностей приводит к неравномерному снятию напряжения по мере удаления материала. Деталь необратимо деформируется. Компания LS Manufacturing предотвращает это, проводя вакуумный отжиг или горячее изостатическое прессование (ГИП) перед любой механической обработкой. ГИП выполняет двойную функцию: снимает напряжение и закрывает микропустоты, остающиеся после 3D-печати, что влияет на долговременную усталостную прочность.
Даже после снятия напряжений механическая обработка не является простой задачей. Детали, оптимизированные по топологии, не имеют плоских опорных поверхностей, которые требуются для стандартной оснастки станков с ЧПУ, поэтому специалисты LS Manufacturing вырезают специальные базовые точки непосредственно на 3D-печатной геометрии, чтобы обеспечить надежные точки ориентации для 5-осевого фрезерного станка. Затем они обеспечивают точность ±0,005 мм на критически важных контактных поверхностях с помощью высокоточной обработки на станках с ЧПУ , сохраняя при этом 3D-печатные решетчатые структуры и органические формы нетронутыми.
Однако всё это предполагает, что на начальном этапе был выбран правильный процесс аддитивного производства. Это решение имеет гораздо большее влияние на последующие этапы, чем ожидают многие инженерные группы. Технология SLS подходит для функциональных полимерных деталей из нейлона, армированного стекловолокном, или PEEK, где механические характеристики должны быть близки к характеристикам компонентов, изготовленных методом литья под давлением. В то время как технология SLA является лучшим выбором, когда напечатанная на 3D-принтере деталь будет служить эталонной моделью для оснастки, поскольку её разрешение поверхности значительно выше.
Компания LS Manufacturing работает в средах SLS, SLA и DMLS, поэтому выбор оборудования основывается на потребностях всего рабочего процесса. Это также позволяет избежать распространенной проблемы, связанной с использованием оборудования разных поставщиков, когда несоответствие процессов между этапами обнаруживается слишком поздно, чтобы его можно было недорого исправить.
 Рисунок 3: Технологический процесс производства мостов: использование мастер-моделей, напечатанных на 3D-принтере методом SLA, и силиконовых форм для быстрого вакуумного литья в малых объемах. Фото предоставлено компанией LS Manufacturing.
Выбор правильного пути по мере роста объемов.
Комплексный подход к проектированию имеет первостепенное значение в сложном периоде между проверкой прототипа и изготовлением производственной оснастки. После подтверждения работоспособности конструкции на основе от одного до двадцати чертежей командам обычно требуется от десяти до пятисот единиц для полевых испытаний, демонстраций или первых продаж, но использование закаленных стальных литьевых форм на этом этапе сопряжено с серьезным финансовым риском, если конструкция все еще нуждается в доработке. Компания LS Manufacturing решает эту проблему с помощью вакуумного литья.
Высококачественная 3D-печать по технологии SLA служит эталонным образцом для силиконовой формы, а полиуретановые детали отливаются партиями от десяти до ста штук на одну форму. Отлитые детали достаточно точно соответствуют отделке поверхности, цвету и свойствам материала компонентов, изготовленных методом литья под давлением, что позволяет проводить реальные функциональные испытания и начинать внедрение, избегая при этом затрат и сроков, связанных с изготовлением металлической оснастки.
Когда объемы производства оправдывают использование литья под давлением, аддитивное производство по-прежнему вносит свой вклад. Компания LS Manufacturing производит металлические 3D-печатные вставки для пресс-форм с конформными каналами охлаждения, которые повторяют контуры полости, а не проходят по традиционным прямым линиям сверления. Согласно техническим данным EOS, предоставленным производителем, это улучшает равномерность охлаждения настолько, что сокращает время цикла до 30%, и этот показатель значительно увеличивается при производстве сотен тысяч изделий.
Независимо от того, на каком этапе производственного процесса находится деталь, заключительным этапом является финишная обработка поверхности. Паровая шлифовка и пескоструйная обработка герметизируют микропористость полимерных деталей, изготовленных методом порошковой обработки. Анодирование и гальваническое покрытие повышают износостойкость и обеспечивают защиту от коррозии алюминиевых компонентов. Функциональные барьерные покрытия защищают детали в экстремальных температурных или химических условиях.
Компания LS Manufacturing выполняет все эти работы в соответствии со стандартами сертификации, которые требуются клиентам из аэрокосмической, автомобильной и медицинской отраслей, а наличие полного цикла работ у одного поставщика значительно упрощает документирование отслеживаемости при проведении аудита отделом качества заказчика.