
 Eng
 Rus

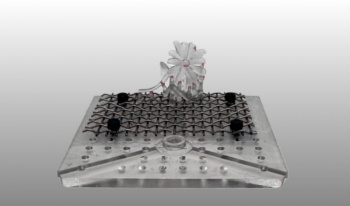
В 3D-печати смолой опорные конструкции позволяют создавать сложные геометрические формы, нависающие элементы и очень тонкие детали, которые в противном случае разрушились бы во время печати. Однако они также увеличивают расход материала, требуют ручного удаления, которое может оставлять следы на поверхности детали, и даже могут повредить ее при неосторожном обращении. Кроме того, после удаления опоры выбрасываются и не могут быть использованы повторно.
Группа исследователей из Массачусетского технологического института (MIT) считает, что нашла способ уменьшить эти недостатки. В исследовании, опубликованном в журнале Additive Manufacturing Letters, ученые представляют новый процесс, позволяющий повторно использовать одни и те же опорные элементы в нескольких отпечатках . Вместо того чтобы изготавливать и выбрасывать опорные элементы вместе с каждой деталью, система сохраняет их практически целостными благодаря тонкому слою водорастворимой смолы, который служит разделительной точкой между опорным элементом и готовой деталью.
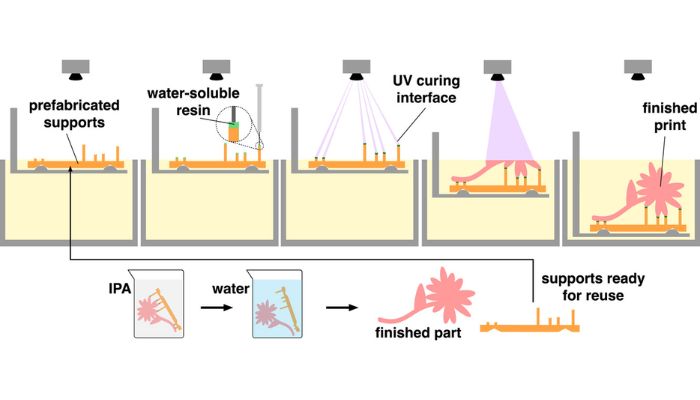
Процесс, используемый интерфейсом MIT для повторного использования опорных элементов в 3D-печати смолой.
Как работает система?
Процесс начинается с изготовления набора предварительно подготовленных опор, адаптированных к конкретной детали. После изготовления они устанавливаются на печатную платформу с помощью кинематической системы крепления: высокоточного механизма, обеспечивающего их постоянное позиционирование в одном и том же месте.
Далее, игла, управляемая автоматизированной системой, наносит небольшое количество водорастворимой отверждаемой смолы на кончик каждой опоры. Эта смола отверждается под действием ультрафиолетового света, образуя тонкий слой между многоразовой опорой и деталью. Таким образом, опора никогда не соприкасается непосредственно с деталью, а отделена от нее защитным слоем, который можно удалить позже.
После подготовки интерфейса платформа опускается в резервуар со смолой и начинает печать детали с использованием обычной смолы. После обычных этапов промывки и отверждения собранная деталь помещается в ультразвуковую ванну, заполненную водой. Там растворимый интерфейс разрушается, и деталь отделяется практически без механического воздействия, в то время как опоры остаются целыми и готовыми к повторному использованию в следующей печати.
Тестирование системы
Чтобы проверить, действительно ли система позволяет повторно использовать опорные конструкции, команда напечатала четыре модели в форме крыла стрекозы. Это особенно сложная геометрическая форма из-за тонких структурных ребер. После каждой печати деталь удаляли, растворяя опорные конструкции в воде, и такие же опорные конструкции подготавливали для следующей печати.
Исследователи не обнаружили заметных изменений ни в поведении опор, ни в качестве получаемых деталей в течение четырех циклов печати. Хотя на кончиках некоторых опор начали появляться небольшие следы затвердевшей смолы, это не повлияло на производительность системы во время проведенных испытаний. Тем не менее, сами авторы признают, что еще необходимо изучить, сколько раз можно повторно использовать опоры, прежде чем начнется значительный износ.
Один из наиболее поразительных результатов исследования выявляется при сравнении этой системы с коммерческим 3D-принтером. Исследователи напечатали ту же деталь (крыло стрекозы) с помощью Formlabs Form 4 с настройками поддержки по умолчанию. В этом случае только 24% от общего объема смолы пошло на формирование детали, а оставшиеся 76% были использованы для поддержки, которая впоследствии была удалена.
При использовании нового метода опоры по-прежнему выполняют свою функцию, и расходуется лишь небольшое количество водорастворимой смолы, используемой для создания интерфейса. По расчетам команды, этот материал составляет приблизительно 5% от общего расхода смолы в каждом новом цикле печати.
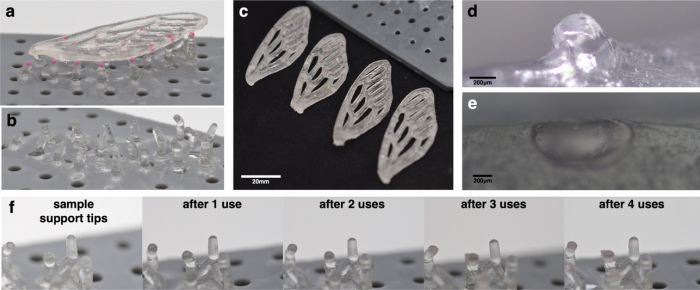
Повторное использование опор в четырех последовательных отпечатках крыла стрекозы. Сравниваются следы, оставленные обычными опорами (d) и методом растворимого интерфейса (e), а также накопление остатков смолы на кончиках после каждого цикла (f).
Перспективная технология, хотя и пока экспериментальная.
Сами авторы подчеркивают, что технология все еще находится на экспериментальной стадии. Для этого процесса требуется фотополимеризационный принтер, специально разработанный для работы сверху вниз и оснащенный автоматизированной системой, способной точно наносить растворимую смолу на каждую опорную структуру перед началом печати. Это означает, что на данный момент метод не может быть напрямую реализован на большинстве коммерческих смоляных принтеров, которые используют другую архитектуру.
Тем не менее, исследование открывает интересный путь для преодоления одного из главных препятствий на пути автоматизации 3D-печати смолой. Если будущие исследования позволят упростить процесс и продлить срок службы многоразовых опор, эта стратегия может значительно сократить количество отходов материалов и ручного вмешательства, приблизив аддитивное производство на основе смолы к более автоматизированным производственным процессам.