
 Eng
 Rus

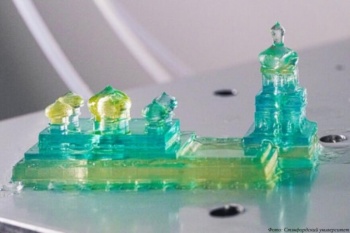
Новый метод под названием iCLIP создан при участии профессора ДеСимона — соучредителя и генерального директора компании-производителя скоростных стереолитографических 3D-принтеров Carbon, изначально разработавшей технологию Continuous Liquid Interface Printing (CLIP). В сравнении с ранним вариантом новая методика позволит повысить производительность еще в несколько раз, а также делает возможной мультиматериальную 3D-печать.

В 2016 году компания Carbon выпустила первые 3D-принтеры по технологии Continuous Liquid Interface Production или «Беспрерывное производство с жидким интерфейсом». По сути своей это обычные фотополимерные 3D-принтеры по технологии цифровой проекторной стереолитографии (DLP), но с одной существенной разницей — разделительным слоем. Такие системы используют кюветы с газопроницаемым дном, за счет чего нижний слой фотополимера насыщается кислородом и становится инертным. Это, в свою очередь, позволяет формировать зазор между печатаемым изделием и дном, тем самым ослабляя воздействие вакуумных сил на 3D-модель при подъеме платформы. Проще говоря, печатать можно намного быстрее, так как при подъеме платформы снижается риск деформации, расслоения или даже отрыва модели.

Проблема же в том, что скорость проникновения свежего материала под поднимаемую модель зависит от вязкости фотополимера и структуры самого изделия — сквозь решетчатые структуры смола проникает без труда, а вот под сплошные стенки просачивается намного медленнее даже при наличии разделительного «мертвого» слоя. Именно поэтому в рекламных роликах компании обычно фигурирует 3D-печать ажурных конструкций — они позволяют выходить на максимальную скорость.

Отсюда и идея нового варианта: если свежая смола с трудом проникает под модель снаружи, то почему бы не помочь изнутри? Решение кроется в названии модернизированной технологии — Injection Continuous Liquid Interface Production или iCLIP. Основной принцип тот же, но материал попадает под модель не только самотеком, но и принудительно с помощью одного или нескольких инжекторов, установленных на платформе. Эта вспомогательная система накачивает смолу прямо внутрь, а затем под модель по каналам, формируемым внутри изделия во время 3D-печати. Соответственно, на формирование нового слоя активного фотополимера под моделью уходит меньше времени, а общая производительность повышается в несколько раз в сравнении с оригинальной, и без того быстрой методикой. Что еще интереснее, этот вариант позволяет печатать уже не одним, а несколькими фотополимерами в пределах одного производственного цикла.

«Новая технология поможет полностью реализовать потенциал 3D-печати. Она позволит печатать намного быстрее и там самым поможет открыть новую эру цифрового производства, а также сделает возможным изготовление комплексных, мультиматериальных объектов в один присест», — утверждает Джозеф ДеСимон.

«Способность создавать объекты с неоднородным составом или градиентными механическими свойствами — святой Грааль 3D-печати. Возможные области применения варьируются от очень эффективных энергопоглощающих структур до изделий с различными оптическими свойствами и продвинутых датчиков», — поясняет один из авторов исследования, докторант кафедры машиностроения Габриэль Липковиц.

О сроках вывода новой технологии на коммерческий рынок пока не сообщается, так как работы еще не завершены. Следующая задача — разработка программного обеспечения, позволяющего выжимать из нового процесса все соки: программа должна уметь самостоятельно генерировать необходимые внутренние каналы и управлять подачей нескольких материалов. Как поясняют разработчики, от дизайнеров 3D-моделей не должно требоваться понимание гидродинамических процессов, так что задачу по распределению каналов и управлению потоками программа должна брать на себя. Мультиматериальная 3D-печать тоже требует значительной доработки по предотвращению произвольного смешивания смол.
Ознакомиться с докладом научной команды можно в журнале Science по этой ссылке.