
 Eng
 Rus
В области аддитивного производства объем услуг на мировом рынке превышает объем производства оборудования и материалов. В России центры аддитивных технологий только начинают развиваться, но уже есть понимание, что их работа востребована и обеспечивает эффективное решение промышленных задач ускоренными темпами. За счет чего это происходит, как организована работа коммерческого центра аддитивных технологий на примере своей компании редакции рассказал генеральный директор ООО «МЕТАЛЛ-СПРИНТ» Арсений Ульченков.
Арсений Михайлович, Вы сделали ставку на аддитивные технологии. Почему? И какова специализация центра?
С середины 2000‑х годов в бурных и продолжительных спорах с товарищем — директором серьезного завода, который производил для сборочного производства все, кроме стекла, резины и двигателей, я отстаивал точку зрения, по которой аддитивные технологии всегда будут иметь лишь ограниченную нишу применения.
Но на волне многолетнего интереса к тематике аддитивных технологий был накоплен довольно большой объем знаний, поэтому в 2018 году, когда встал вопрос об инвестировании, я уже понимал, что российский рынок аддитивных технологий (АТ), все еще отстающий от зарубежного, в какой-то момент начнет бурно расти. В связи с этим были приобретены две двухлазерные машины SLM‑280 компании SLM Solutions. И именно они изначально определили направление деятельности компании «МЕТАЛЛ-СПРИНТ» как производителя металлических деталей сложной формы методом селективного лазерного плавления. Компания продолжает работать по этой технологии все эти годы.
Мало того, получив опыт работы с данным оборудованием, в 2021 году, когда компания SLM Solutions ушла с российского рынка, мы взяли на себя смелость проводить сервисное обслуживание практически всех ее машин, которые работают в России.
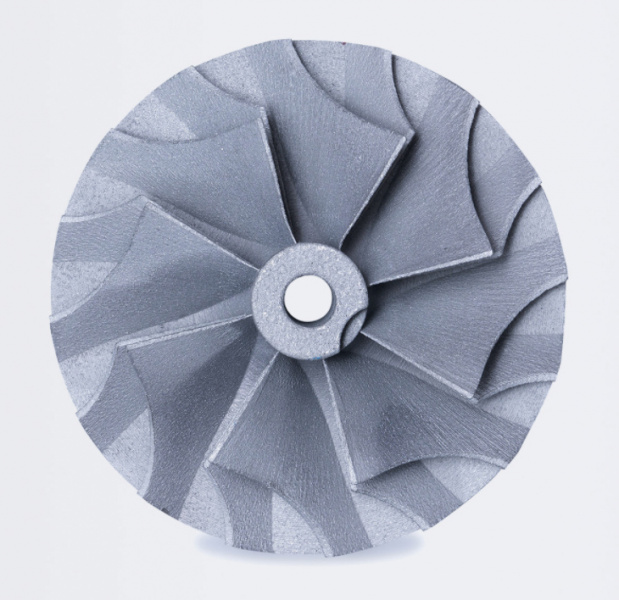
Импеллер. Материал — TiAl6v4
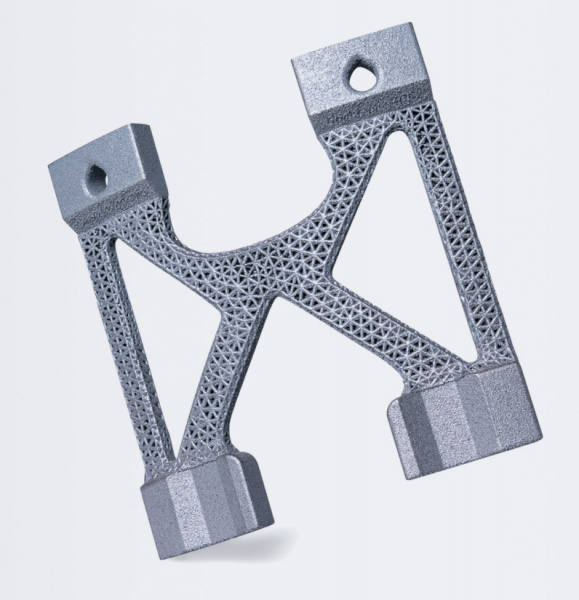
Кронштейн-подставка. Материал — AlSi10Mg
С тех пор Ваше производство расширилось? Какое оборудование у вас представлено?
Дополнительно были приобретены по две SLM-машины китайских компаний ZRapid Tech и Kings, которые расширили наши возможности по крупногабаритной печати, а также позволили увеличить серийность партий и ускорить перестройку оборудования под печать различными материалами. Максимальный габарит наших изделий на текущий момент 420×420×470 мм. Мы работаем с четырьмя видами алюминия, четырьмя видами нержавеющей стали, с большим разнообразием жаропрочных сплавов, тремя видами титана (ВТ1, ВТ6 обычный и медицинский), бронзой, медью и так далее, т. е. можем предложить заказчику большой спектр материалов.
А отечественные порошки используете?
Российские порошки довольно дорогие, кроме, пожалуй, алюминия, поэтому в основном используем китайские порошки от проверенных поставщиков, чью продукцию протестировали изначально на состав, текучесть и так далее. Поскольку различие в цене достигает 3 и более раз, заказчик обычно согласен с нашим выбором. Но, если у заказчика есть требование использовать отечественный порошок, мы его выполняем; российские производители устраивают во всех отношениях — за исключением, как было упомянуто, цены.
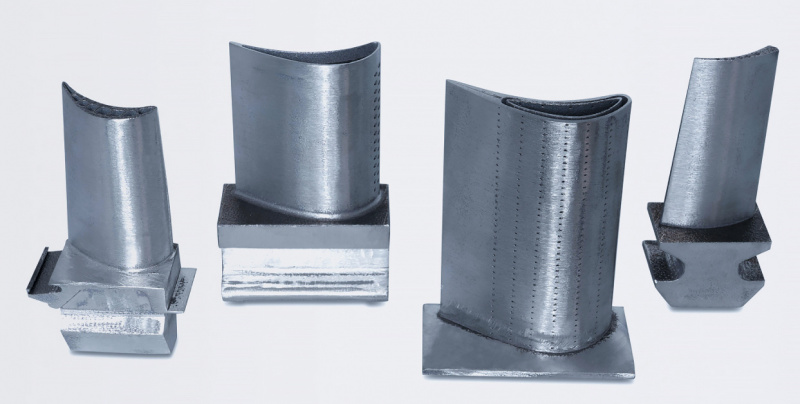
Макеты турбинных лопаток, Материал — AlSi10Mg.
Какой еще спектр услуг Вы оказываете на базе своего центра или у партнеров? Вы упомянули ГИП…
Мы считаем, что обязательной термообработки требует только титан. Это довольно сложный материал, и, если сохраняются остаточные напряжения, то деталь может просто разбиться — например, при падении. Все остальные материалы обрабатываются по запросу заказчика. Если термообработка не очень сложная, не требует вакуума или охлаждения потоком газа, мы делаем ее у себя. У нас есть хорошая муфельная печь. Что касается ГИП, то это процедура более дорогостоящая и редкая. Но, если заказчик заинтересован в ГИП, мы готовы это сделать. У нас есть несколько контрагентов, которые с этим помогают. Конечно, в данном случае нужно понимать, зачем это делается. Например, в ходе ГИП, алюминий довольно сильно теряет в прочности, но при этом приобретает существенную пластичность. Если говорить про трёхсотый алюминий, то в нем вместо удлинения на разрыв 12%, появляется удлинение на разрыв 40%; но и предел прочности снижается на 15–20% Нужно ли это?
На технологические исследования Вы тоже готовы?
Когда мы создавали компанию, хотели ограничиться чисто производством, никакой инженерии, науки. Но — к лучшему или к худшему — так не получается. Мы достаточно близко сотрудничаем с университетами МИСИС, МАИ, МГТУ им. Н.Э. Баумана и др. Для них мы строили образцы из различных материалов в разных режимах, отрабатывали оптимальные режимы. Научные и околонаучные задачи нам сейчас не менее интересны, чем производственные.
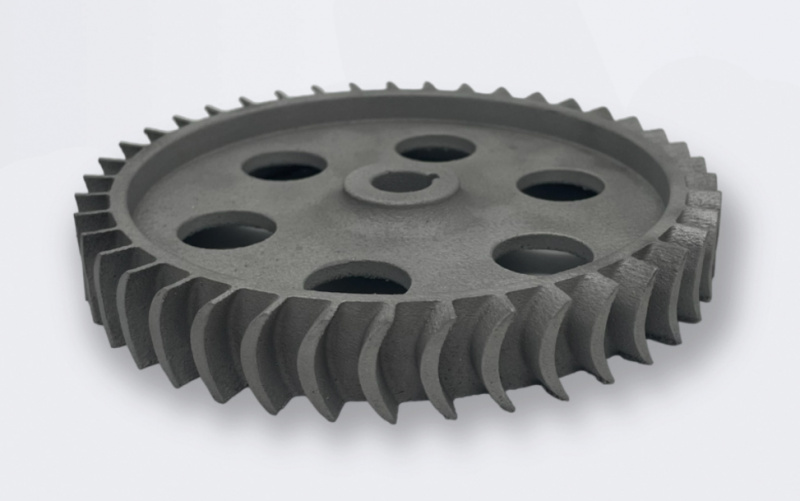 Рабочее колесо. Материал — AlSi10Mg
Какие преимущества у Вашего центра?
Мы работаем на высокотехнологичном оборудовании и имеем большой опыт производства, поэтому обеспечиваем быстрое и качественное изготовление деталей, в том числе уникальных, беремся за реализацию сложных проектов, предлагаем оптимальные цены. В нашем демонстрационном зале можно получить исчерпывающую консультацию и ознакомиться с выполненными образцами. Показывая заказчику возможности технологии и анонсируя свои возможности, мы в тоже время ведем просветительскую работу. И, главный момент, мы ориентированы на серийное производство. Возьмем для примера компанию, у которой одна машина. В случае большой серии она занята одним материалом и 3–4 месяца других изделий производить не может. Из наших шести машин одна всегда выделена под титан, другие могут быть распределены по необходимости, например, две — под алюминий, две — под инконель, одна — под жаропрочный сплав. Бывает, что оборудование ломается и требует ремонта, мы имеем возможность перевести срочный заказ на другую установку. Мы показали себя надёжным поставщиком.
Можете привести примеры изделий, которые отражают ваши технологические возможности?
Самые-самые — не могу. Но вот, например, у нас был заказ на некие расходные изделия для промышленной тяжёлой швейной машины. Мы их делали сотнями. Заказчик был очень доволен, а потом еще нашёл способ, как увеличить их ресурс за счет нанесения специального покрытия. В результате они по сравнению с немецкими, которые держались по две недели, выдерживают по несколько месяцев. Получили изделие лучше оригинального. В этой связи, конечно, можно вспомнить про импортозамещение.
Или попросили нас сделать шестерни с высокой нагрузкой на зуб для относительно компактного механизма. Эта шестерёнка так хорошо себя показала, что единственным минусом стал напильник, стертый во время ее доработки.
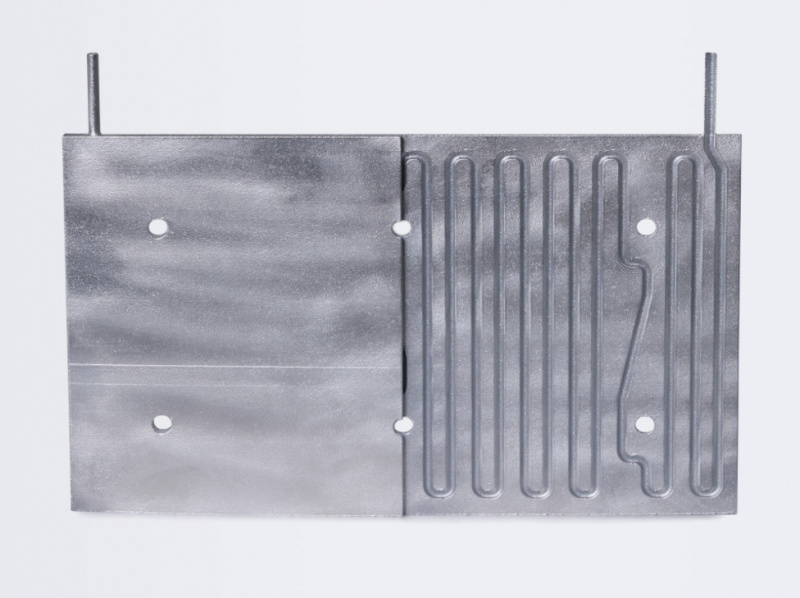
Плоский теплообменник толщиной около 3.5 мм с внутренним сложным каналом, Материал — AlSi10Mg
Кто Ваши главные заказчики?
Среди заказчиков есть и малые, и крупные предприятия. Три-четыре компании делают 80% нашей выручки.
Они не хотят купить свою машину?
Во-первых, мы выставляем такие цены, что им, в общем-то, выгоднее покупать у нас, чем делать самим. Во-вторых, у них большая номенклатура изделий, и за счет покупки одной машины не получится оптимизировать экономику процесса. То есть, они размышляют, но пока пользуются нашими услугами.
За счет чего в ЦАТ оптимизируется цена?
Есть несколько факторов. Во-первых, за счёт понимания экономики. К сожалению, когда люди рассматривают покупку 3D-принтера, у них зачастую существует несколько искаженное представление об экономике процесса. Например, неприятным сюрпризом становится то, что на килограмм изделий надо потратить гораздо больше порошка, чем килограмм.
Также мы можем лавировать между нашими машинами. Например, мы убедились, что китайские машины чуть медленнее строили изделия, которые ранее производились на немецких машинах. Мы считаем время для различных установок и выбираем ту, которая будет работать быстрее и эффективнее. И, как было упомянуто, одна из самых больших возможностей оптимизации производства в скорости смены материала. Если, например, идёт большая серия из трёхсотого (AlSi10Mg) алюминия, и возникает небольшой заказ на триста двадцатый (AlSi11Cu) алюминий, надо сменить на короткое время марку алюминия. У нас такой переход занимает два часа. Это удорожает заказ, но не на много, и заказчик на это удорожание зачастую готов пойти. Если переход делать дольше, эффективность работы падает, стоимость растет.
А задачи реверс-инжиниринга вы решаете только в части 3D-печати или работаете с заказчиком от детали, которую нужно произвести?
Мы предпочитаем, чтобы сканирование, моделирование выполняла более профессиональная компания. С их результатами работать легко и приятно, но как правило, их услуги дороги. Если для заказчика стоимость критична, можем сами сделать.
А для себя вы что-то печатаете, например, запчасти к машинам?
Бывает; например, напечатали сопло для машины SLM Solutions, через которое идет инертный газ. Оно изначально по каким-то причинам было из пластика. Разумеется, пластик при повышенной температуре выдерживал пару лет и начинал трескаться. Мы изготовили сопла — на обе машины — из алюминия; думаем, теперь они выдержат весь срок эксплуатации принтеров.
Вы готовы к масштабированию?
Конечно, мы готовы к масштабированию. Вопрос только в наличие крупных твердых заказов по договорам «Take or Pay» или даже с созданием СП. Мы уже по количеству машин увеличились в три раза. Скорее всего две-три машины прибавим в течение этого года. Процесс налажен, и новых людей мы также регулярно принимаем и обучаем.
Готовы ли вы закупать отечественное оборудование?
Для меня критерий качества машины — ее способность работать с титаном. Насколько я себе представляю, оборудование российской компании с титаном пока ещё работает не очень хорошо. Титан вообще достаточно сложный материал. У нас, например, две немецкие машины одной компании. Одна строит хорошо, а другая не очень, хотя, казалось бы, почти одинаковые. Поэтому мы только присматриваемся к российскому оборудованию.
Российский рынок 3D-печати довольно мал. Как Вы оцениваете его потенциал?
Он, может быть, и не очень велик, но растёт быстро. Скорость роста гораздо выше, чем была бы в нормальной ситуации. Многие заказчики готовы, как минимум, рассматривать для применения непривычные для них технологии. Хотя все зарегулированные отрасли, конечно, более консервативны, чем хотелось бы видеть. Но я пока, во всяком случае, не припомню такой истории, чтобы можно было бы сказать, что наши технологии где-то категорически не подошли — по причине отличной от цен (да, наши технологии недешевы). Я говорю всем заказчикам, у нас такой же металл, только лучше — лучше проката, лучше литья и других способов изготовления. Поэтому мой прогноз развития рынка позитивный.
Россия, 141004, Московская обл., г. Мытищи,
ул. Силикатная, д. 19с14
Тел.: +7 (499) 286-32-23,
info@metal-sprint.com, https://metal-sprint.com/
Источник журнал "Аддитивные технологии" № 2-2026