
 Eng
 Rus
В одном из подмосковных цехов стоит немецкий 3D-принтер стоимостью многие миллионы рублей. Стоит уже который год, накрытый пленкой. Директор предприятия купил его на волне энтузиазма после выставки аддитивных технологий, искренне веря, что машина сама решит проблему дорогой оснастки и длительных сроков изготовления прототипов или пилотных партий продукции. Технолог попытался запустить первую деталь, потратил две недели на настройку параметров печати, испортил несколько килограммов импортного дорогого порошка и в итоге получил изделие, которое треснуло при первом же нагружении. После этого принтер стал самым дорогим предметом интерьера в цехе. Занавес…
Эта история повторяется чаще, чем хотелось бы признать, и она рассказывает не о плохом оборудовании или нерадивых операторах. Она о фундаментальном непонимании природы аддитивного производства. Промышленный 3D-принтер — это как качественная и дорогая скрипка в мире технологий: сам по себе инструмент совершенен, но без виртуозного музыканта, понимающего его акустические тонкости, без правильно подобранного смычка и нот он останется просто прекрасным предметом интерьера. Аддитивное производство требует не покупки, а сложной инженерной экспертизы.
Производители оборудования демонстрируют на выставках безупречные изделия, программное обеспечение обещает автоматизацию всех процессов, а маркетинговые материалы рисуют картину производственной революции в пределах досягаемости кредитной линии. Реальность оказывается более многослойной, причем в смысле, далеком от того процесса, который происходит в рабочей камере принтера. Всем пора бы уже знать, что успешное внедрение — это длительный путь экспедиции к неизведанной территории, где оборудование — лишь транспорт и снаряжение.
Возьмем селективное лазерное спекание полимеров (PBF/SLS) — технологию, которая кажется относительно простой. Лазер расплавляет только верхний/наружный слой каждой порошинки, тем самым спекая в массе каждый слой. Только вот температура плавления полиамида PA12 составляет около 180 градусов Цельсия, но рабочая камера должна прогреваться до 170 градусов. Казалось бы, десять градусов разницы — чепуха. На практике эта десятиградусная дельта определяет, получится ли у вас функциональная деталь или хрупкая поделка. Если камера перегрета хотя бы на три градуса, порошок начинает спекаться самопроизвольно и вы получаете брак. Если недогрета — деталь деформируется от внутренних напряжений при охлаждении.
Компания «ОНСИНТ», разрабатывая свою линейку SLS-принтеров от компактного SM200 до промышленного SM800, столкнулась с тем, что каждый миллиметр увеличения рабочей камеры требовал переосмысления системы термостабилизации. Недостаточно просто масштабировать решение: законы теплопередачи нелинейны, и то, что работает в камере 230×230 мм, категорически не работает в объеме 560×560×570 мм. Инженеры потратили месяцы на разработку системы, которая повышает температурную стабильность по всему объему камеры. Эти месяцы исследований не видны в технических характеристиках оборудования, но именно они превращают «металлический шкаф» в надежный производственный инструмент.
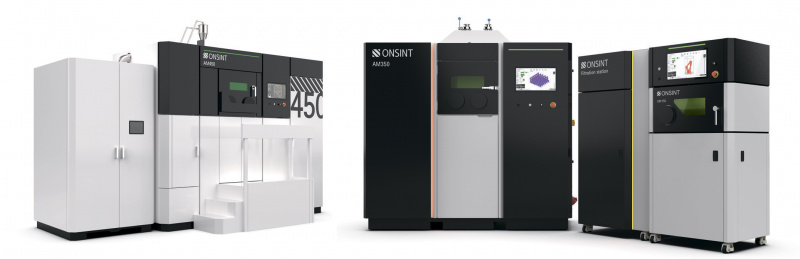
Промышленная линейка аддитивных систем ONSINT — оборудование для SLM-печати (печать металлом) АM450, AM350, AM150
Материальное воплощение идей требует глубокого понимания взаимосвязи между конструкцией, материалом и процессом. Современные промышленные принтеры открывают доступ к работе с широким спектром материалов — от специализированных пластиковых порошков на основе полиуретанового эластомера до высокопрочных титановых и жаропрочных стальных сплавов. Но выбор оптимального материала для конкретной задачи — это целая наука, где инженерная экспертиза выступает в роли переводчика между языком конструктора и языком технологии.
Деталь для робототехники, испытывающая динамические нагрузки, требует совсем другого подхода, чем корпус прибора для электроники, нуждающийся в стабильности размеров, или персонализированный имплант для медицины, где критична биосовместимость. Тот же полиамид PA12, купленный у разных поставщиков, ведет себя по-разному. У одного поставщика порошок с морфологией частиц ближе к сферической, у другого — более вытянутой. Разница в микронах, но она влияет на текучесть порошка, а значит, на равномерность формирования слоя. Требуется корректировка десятков параметров печати: мощности лазера, скорости сканирования, стратегии заливки, температуры подогрева. Каждый новый материал — это неделя экспериментов, килограммы испорченного порошка, десятки тестовых образцов на растяжение, изгиб, ударную вязкость.
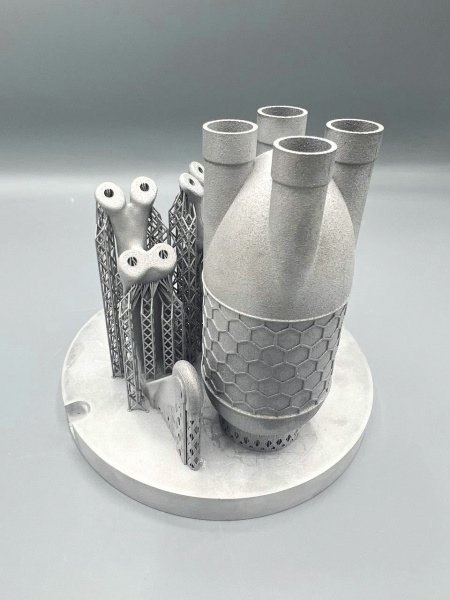
Двухконтурный жидкостный теплообменник с внутренней гироидной структурой; топологическая оптимизация кронштейнов. Применение: Космическая отрасль.
Материал: RS-320 (AlSiCu). Время печати: 19 часов
Когда предприятие покупает 3D-принтер, оно обычно не учитывает, что приобретает не законченное решение, а полуфабрикат производственной системы. Принтер — это ядро, вокруг которого нужно выстроить инфраструктуру: системы подготовки порошка, постобработки изделий, контроля качества, утилизации отходов. Аддитивные технологии — не изолированный остров, а новый континент, который должен быть соединен мостами с материками традиционных процессов: механической обработки, контроля качества, логистики.
Возьмем металлическую печать по технологии L-PBF/SLM. Титановый порошок после печати нельзя просто высыпать обратно в бункер — он насыщается кислородом, меняет гранулометрический состав, и его характеристики уже другие. Нужна система просеивания, система анализа, протоколы смешивания свежего порошка с переработанным. Без этого вы либо будете печатать только свежим порошком, теряя до 40% материала при каждой печати, либо получать непредсказуемый результат. Профессиональная интеграция требует переосмысления целых цепочек: как спроектировать деталь, чтобы она оптимально печаталась и лишь выборочно фрезеровалась? Как организовать постобработку? Как обеспечить стабильное качество от партии к партии?
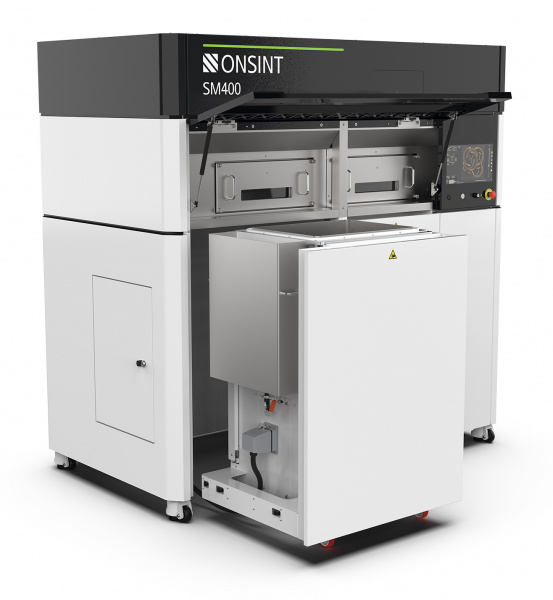
ONSINT SM400 — промышленная SLS-система для печати полимерами
Еще сложнее обстоит дело с проектированием под аддитивное производство. Инженер-конструктор, всю жизнь работавший с традиционными технологиями, мыслит категориями толщин стенок, уклонов, радиусов скруглений. В его голове существуют ограничения: нельзя сделать внутренний канал диаметром меньше сверла, нельзя отлить тонкую решетчатую структуру, нельзя создать полость без технологических отверстий. Аддитивное производство снимает эти ограничения, но вводит свои: углы нависания, необходимость поддержек, направление роста структуры, анизотропия свойств.
Научиться мыслить аддитивно, как сегодня модно говорить, — это не просто освоить новое программное обеспечение. Это переучить мозг видеть структуру материала иначе — не как сплошной монолит, а как систему нагруженных траекторий, между которыми можно и нужно оставлять пустоты (ячейки или топологию). Когда компания «ОНСИНТ» работает с новыми заказчиками, особенно из авиационной и медицинской отраслей, первым этапом идет не обучение работе с принтером, а переосмысление конструкторских подходов. Кронштейн, который в традиционном исполнении весит 800 граммов и требует трех операций механической обработки, можно переделать с помощью топологической оптимизации, получив вес 240 граммов при той же прочности. Но для этого конструктору предстоит не просто освоить новый инструмент — а переосмыслить саму логику проектирования: от монолитных форм к нагруженным траекториям, от привычных допусков — к свободе, которую дает послойный синтез.
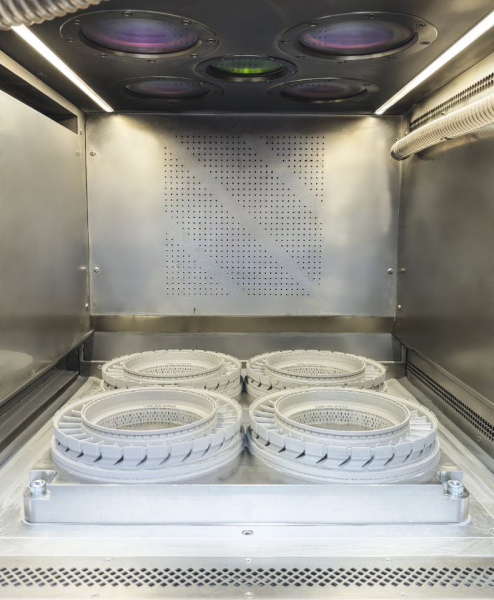
Печать на 4-х лазерном принтере AM350-4 соплового аппарата
Сертификация продукции, напечатанной на 3D-принтере, — квест уровня сложности, который большинство предприятий недооценивает. Сертификационные органы привыкли работать с традиционными технологиями, где есть ГОСТы, накопленная статистика, понятные процедуры контроля. Для аддитивного производства многие стандарты только формируются. Как сертифицировать деталь с внутренней решетчатой структурой? Как контролировать пористость в объеме изделия, если разрушающий контроль означает уничтожение единственного экземпляра? Как контролировать процесс печати для обеспечения гарантии отсутствия внутренних дефектов изделий? Требуется выстраивание новых методик, согласование с регуляторами, проведение серий испытаний. «ОНСИНТ», работая с медицинскими заказчиками над персонализированными имплантами, вместе с ними проходит весь путь разработки протоколов валидации производственного процесса — от настройки принтера до финальной стерилизации изделия.
Экономика аддитивного производства тоже обманчива. На первый взгляд калькуляция проста — это сумма стоимости порошка, амортизации оборудования, электричества, работы квалифицированного оператора, оптимизация заполнения камеры и варианты расположения изделий в ней… На практике это лишь верхушка айсберга. Реальная стоимость владения включает также расходные материалы (ролики, ракели, фильтры), зарплату всех квалифицированных специалистов (конструктор, технолог, слесарь, специалист ОТК и др.), брак на стадии освоения, расходы на эксперименты и неизбежные итерации.
Понимание полной стоимости владения и способов ее оптимизации — критически важная часть инженерной экспертизы. Именно поэтому гибкие форматы сотрудничества, такие как лизинг, становятся стратегическим инструментом. Они позволяют предприятию сначала осторожно опробовать новую технологию в своем производственном пространстве и масштабировать использование по мере накопления опыта и уверенности. Для многих деталей 3D-печать экономически целесообразна только при малых сериях или высокой кастомизации. Попытка заменить аддитивным производством отлаженное массовое литье чаще всего проваливается по экономическим показателям.
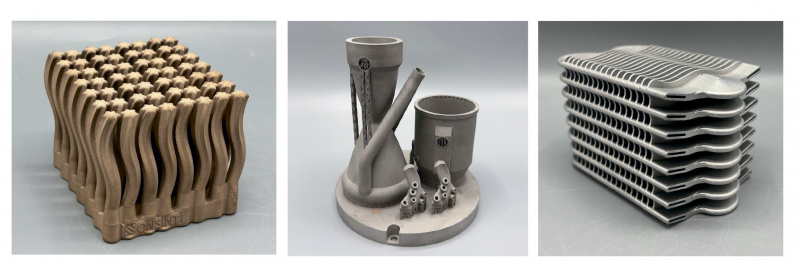
Изделия сложной геометрической формы: 1 — радиатор охлаждения из медного сплава, 2 — камера сгорания ракетного двигателя из жаропрочного сплава, 3 — жидкостный теплообменник из алюминиевого сплава
Парадокс аддитивного производства состоит в следующем: чем сложнее задача, тем очевиднее его преимущество перед традиционными методами. Стартап RST Space, разрабатывающий космические аппараты малого класса и ракетоносители для вывода полезной нагрузки в верхние слои атмосферы, использует промышленные решения «ОНСИНТ» для изготовления методом SLM узлов ракетной техники — турбин, корпусов газогенераторов и камер сгорания. Здесь одновременно предъявляются требования, которые традиционное производство выполняет с трудом или не выполняет вовсе: сложная внутренняя геометрия с охлаждающими каналами, работа при экстремальных температурах и давлениях, жесткие допуски и минимизация массы. Селективное лазерное сплавление позволяет получить цельную металлическую деталь, отвечающую всем этим требованиям, и одновременно сократить количество сборочных операций.
«ОНСИНТ» обеспечивает полный технологический контур: печать, контроль параметров плавления и плотности материала, термообработку и механическую доводку. Изготовленные детали проходят испытания и готовятся к установке на испытательный стенд — этап, который переводит технологию из области расчетов в область инженерной проверки реальностью.
Не менее показательна ситуация в отраслях, где импортозамещение из политического лозунга превратилось в производственную необходимость. В электронике и приборостроении аддитивные технологии закрывают разрыв там, где поставки зарубежных компонентов и оснастки прекратились: корпусные детали, теплоотводящие элементы, несущие конструкции приборов изготавливаются малыми сериями точно под спецификацию, без ожидания минимальной партии от литейщика. В производстве БПЛА, где геометрия планера меняется от версии к версии быстрее, чем успевает перестроиться цепочка поставщиков, 3D-печать стала штатным инструментом конструкторского бюро: итерация занимает дни, а не месяцы.
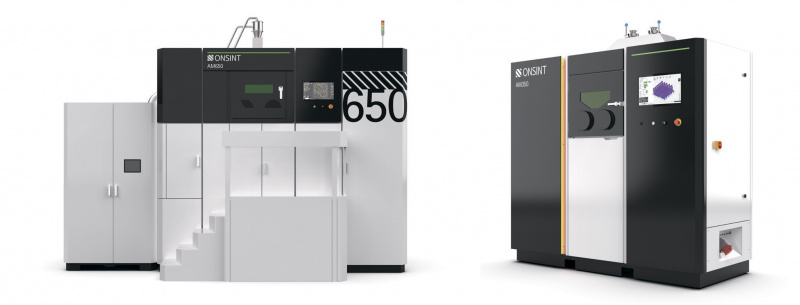 Линейка SLM оборудования ONSINT — АM650, AM350–4
Центральным элементом успеха становится человеческий капитал. Самая совершенная машина без команды, понимающей ее философию, потенциал и ограничения, — просто железо. Процесс внедрения — это всегда параллельный процесс обучения и развития компетенций, и здесь недостаточно курсов повышения квалификации на неделю.
Оператор 3D-принтера должен понимать физику процесса, чувствовать машину, замечать малейшие отклонения в работе. Движение лазерного сканатора, равномерность нанесения слоя порошка, температурный градиент при охлаждении — опытный оператор считывает эти параметры интуитивно, предотвращая брак на ранней стадии. Специалисты должны научиться не только нажимать кнопки, но и мыслить аддитивно, предвидеть поведение материала в камере построения, анализировать данные с датчиков принтера для предиктивного обслуживания. Это превращает технологов в инженеров-исследователей, а операторов — в хранителей высокотехнологичного процесса.
Такая квалификация нарабатывается годами. Именно поэтому предприятия, успешно внедрившие аддитивное производство, стараются удержать обученных специалистов — каждый ушедший оператор уносит с собой невербализованное знание, которое не записано ни в одной инструкции. Это знание о том, какие маркеры свидетельствуют о качественной работе принтера, когда процесс идет правильно, какой оттенок должна иметь поверхность только что напечатанной детали, и многое другое.
Сервисное сопровождение оборудования — еще один скрытый фактор успеха. Лазер в SLS- или SLM-принтере имеет ресурс, механика подвижных осей изнашивается, уплотнения теряют герметичность, ПО обновляется и улучшается. Все это нормальный износ, но если поставщик оборудования находится на другом континенте, а запчасти идут месяцами через таможню, простой принтера превращается в производственную катастрофу. «ОНСИНТ», будучи российским производителем, обеспечивает сервис на месте, складской запас критичных компонентов, удаленную техническую поддержку. Это кажется мелочью на этапе покупки, но оказывается критично в эксплуатации.
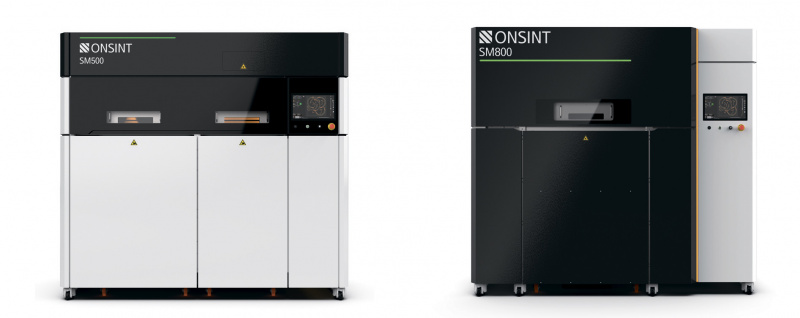
Линейка SLS оборудования ONSINT — SM500, SM800
Развитие аддитивного производства на предприятии редко останавливается на одном принтере. Начав с печати прототипов, компания понимает возможности технологии и расширяется: добавляется оборудование для других материалов, для больших габаритов, для серийного производства. Выстраивается экосистема: инженерный отдел переобучается на проектирование под 3D-печать, технологи осваивают новые материалы, создается участок постобработки, внедряются системы контроля качества. Это органический рост, и его невозможно купить вместе с принтером — он выращивается экспертизой, ошибками, накопленным опытом.
Именно на этом этапе компании, предлагающие комплексный подход, демонстрируют свою ценность. «ОНСИНТ», поставляя оборудование, не ограничивается пусконаладкой и базовым обучением. Специалисты компании погружаются в задачу заказчика, вместе с технологами предприятия проводят серии экспериментов, подбирают параметры, отрабатывают постобработку, помогая адаптировать под новое оборудование бизнес-процессы — от прототипирования до мелкосерийного производства. Потому что принтер сам по себе — это просто железо и программа. Работающая производственная ячейка создается знанием и опытом.
Инженерная экспертиза при внедрении аддитивных технологий начинается задолго до покупки принтера. Это экспедиция, где нужен картограф в лице эксперта по проектированию под аддитивное производство, геолог-материаловед, опытный проводник — интегратор технологий и хорошо обученная команда. Нужен аудит производства: какие детали вы производите, какие объемы, какие требования по механическим свойствам, какие сроки, в каких условиях работает деталь, какие имеются сопряжения в узле. Из тысячи позиций номенклатуры для 3D-печати могут подойти двадцать, но именно эти двадцать могут дать критическое конкурентное преимущество.
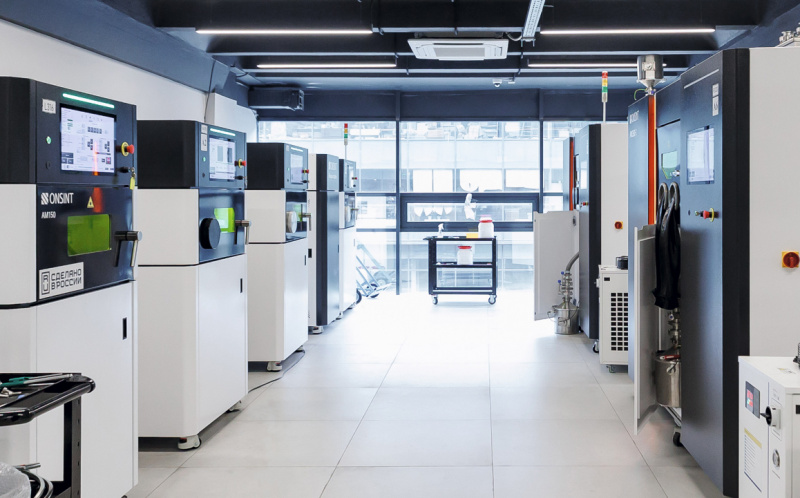
Центр аддитивного производства ОНСИНТ
Затем идет выбор технологии и оборудования — и здесь решение определяется не характеристиками из брошюры, а тем, насколько принтер встраивается в существующий производственный процесс, насколько доступен сервис, насколько широка линейка материалов. После установки принтера начинается самое интересное: разработка технологических режимов для конкретных деталей. Это не берется из инструкции — это эмпирический процесс, где опыт инженера критичен.
Когда директор того подмосковного предприятия задался вопросом, почему его дорогой принтер не работает, ответ был не только в технических причинах. В этот момент необходимо задаться вопросами: «А кто мог настроить режимы печати для вашей специфической номенклатуры? Кто адаптировал конструкции деталей под аддитивное производство? Кто разработал систему входного контроля порошка?» Казалось бы, принтер был куплен как готовое решение, а получилась дорогая головоломка без инструкции по сборке.
Будущее производства определяют не владельцы дорогостоящего оборудования, а те, кто способен превратить технологии в инновации благодаря инженерной экспертизе. Российские компании, такие как «ОНСИНТ», предлагают не просто принтеры, а отраслевые технологические решения для авиации, медицины и машиностроения. Аддитивное производство — это не приобретение техники, а трансформация производственной культуры, где оборудование служит инструментом в руках знающих специалистов. Синергия инженерии, дизайна и материаловедения превращает затраты в инвестиции в новые продукты и рынки. Без инженерного сопровождения промышленный 3D-принтер — лишь дорогостоящий артефакт.
Источник журнал "Аддитивные технологии" № 2-2026